Artykuł sponsorowany
Jak serwis ustala zakres prac przy silniku przemysłowym jeszcze przed demontażem
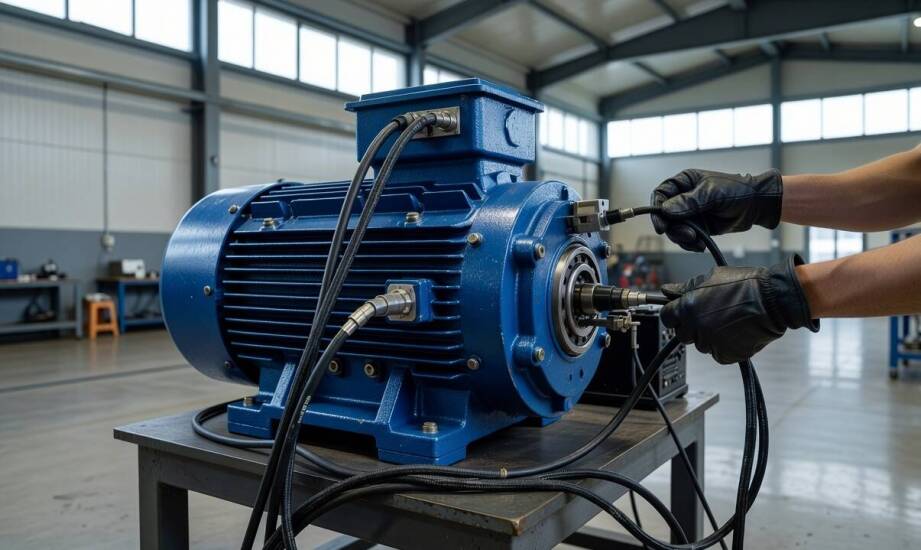
Służby utrzymania ruchu w zakładach przemysłowych stale monitorują parametry maszyn wirujących podczas normalnej eksploatacji. Wychwycenie nietypowych objawów na wczesnym etapie pozwala ocenić stan techniczny urządzenia jeszcze przed wyłączeniem go z linii produkcyjnej. Wczesna diagnoza ułatwia zaplanowanie niezbędnej przerwy technologicznej i ogranicza ryzyko nieplanowanych, kosztownych przestojów. Decyzja o wycofaniu konkretnego napędu z ciągłego ruchu opiera się na analizie historii jego dotychczasowej pracy oraz sygnałach fizycznych emitowanych przez korpus, zwiastujących zbliżającą się awarię.
Historia obciążenia i wstępne objawy awarii
Dokładna analiza historii obciążenia i specyficznych warunków środowiskowych bezpośrednio kształtuje późniejszy schemat naprawy. Częste cykle uruchamiania maszyn dużej mocy generują ogromne naprężenia mechaniczne i termiczne w klatce wirnika. Długotrwała praca w takim reżimie często prowadzi do mikropęknięć prętów wirnika, co drastycznie zmienia zakres potrzebnych interwencji warsztatowych. Środowisko o wysokim stopniu zapylenia, zaparowania lub obecności oparów chemicznych dodatkowo przyspiesza naturalną degradację izolacji uzwojeń oraz środków smarnych w węzłach łożyskowych. Doświadczeni technicy zakładu Z.E.A.N.N. ROTOR podczas analizy zlecenia zawsze dokładnie weryfikują dobową liczbę rozruchów oraz agresywność otoczenia roboczego.
Podstawowe rozpoznanie charakteru usterek odbywa się często jeszcze na pracującym urządzeniu za pomocą ludzkich zmysłów i przenośnych narzędzi diagnostycznych. Nienaturalny, metaliczny hałas i podwyższone wibracje w określonych pasmach częstotliwości wyraźnie wskazują na postępujące zużycie łożysk tocznych lub utratę prawidłowej osiowości całego układu napędowego. Wzrost temperatury zewnętrznej obudowy ponad dopuszczalną normę katalogową sygnalizuje z reguły długotrwałe przeciążenie mechaniczne na wale lub całkowitą niedrożność układu chłodzenia. Pobór prądu znacznie przekraczający wartość znamionową to silny sygnał ostrzegawczy sugerujący wewnętrzne zwarcia w uzwojeniach stojana. Zewnętrzne ślady przegrzewania, widoczne jako odbarwienia powłoki lakierniczej czy stopione osady zlokalizowane na osłonie przewietrznika, pomagają szybko wytypować usterkę bez używania skomplikowanej aparatury laboratoryjnej.
Pomiary diagnostyczne i weryfikacja uszkodzeń
Dostarczenie zdemontowanego napędu na stanowisko warsztatowe rozpoczyna etap szczegółowej weryfikacji przyrządowej. Profesjonalny serwis silników elektrycznych wymaga na tym etapie wyraźnego oddzielenia defektów czysto mechanicznych od ukrytej degradacji układu elektromagnetycznego. Pomiary rezystancji izolacji uzwojeń względem masy obudowy błyskawicznie wykrywają niebezpieczne zawilgocenie materiałów izolacyjnych lub ich całkowite przebicie. Sprawdzenie rezystancji samych uzwojeń precyzyjnie weryfikuje symetrię prądów fazowych i pozwala wykryć ewentualne przerwy w obwodzie zasilania. Zastosowanie stacjonarnych badań termowizyjnych oraz pogłębionej analizy drgań ujawnia wady węzłów łożyskowych. Zaawansowane testy wskaźnika polaryzacji określają natomiast rzeczywistą żywotność dielektryka.
Skorelowanie wyników tych zróżnicowanych badań bezpośrednio przesądza o klasyfikacji urządzenia do konkretnego procesu technologicznego. Zwiększone wibracje i hałas przy jednoczesnym zachowaniu prawidłowych parametrów prądowych kwalifikują sprzęt wyłącznie do wymiany ułożyskowania lub ponownego wyważania dynamicznego. Spadek rezystancji izolacji poniżej normy bezpieczeństwa bądź wyraźna asymetria prądowa bezwzględnie wymuszają całkowite usunięcie starego drutu miedzianego i wykonanie nowego przezwojenia stojana. Potwierdzenie pęknięć aluminiowej klatki wirnika wiąże się z koniecznością jego kompleksowej regeneracji mechanicznej. Zdarza się, że wyniki pomiarów elektrycznych idealnie mieszczą się w normie, a problem wynika z nagromadzenia twardych osadów przemysłowych. Interwencja ogranicza się wtedy do mycia ciśnieniowego, suszenia w piecu i regulacji pasowań.
Niekiedy bezinwazyjna diagnostyka stacjonarna nie daje specjalistom jednoznacznych odpowiedzi. Dzieje się tak najczęściej przy podejrzeniu luzów na pakiecie blach stojana lub ukrytych mikropęknięciach wału napędowego. Technicy muszą zdemontować pokrywy i wyciągnąć wirnik, aby fizycznie ocenić stan wewnętrznych komponentów i uniknąć pomyłki przy ostatecznym szacowaniu budżetu naprawczego.
Ostateczny protokół przewidywanych prac serwisowych stanowi wypadkową między rzeczywistym stanem technicznym maszyny a rygorystycznymi wymogami ciągłości produkcji danego zakładu. Zebranie kompletnych danych z początkowego wywiadu środowiskowego, obserwacji ruchowych oraz stacjonarnych testów elektrycznych daje inżynierom pełny obraz sytuacji. Taka wielotorowa weryfikacja usterki gwarantuje, że zaplanowane procedury naprawcze trwale usuną pierwotną przyczynę awarii, bezpiecznie chroniąc linię technologiczną przed kolejnym nieplanowanym postojem.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze trendy w wykorzystaniu gumy trudnościeralnej?

Hydrauliczne wózki podnośnikowe ręczne – jak wpływają na wydajność i bezpieczeństwo pracy?

Czy zabiegi botoksowe są bezpieczne? Efekty, ryzyka i jak dbać o bezpieczeństwo po zabiegu
